
24小时业务咨询热线:13202686863

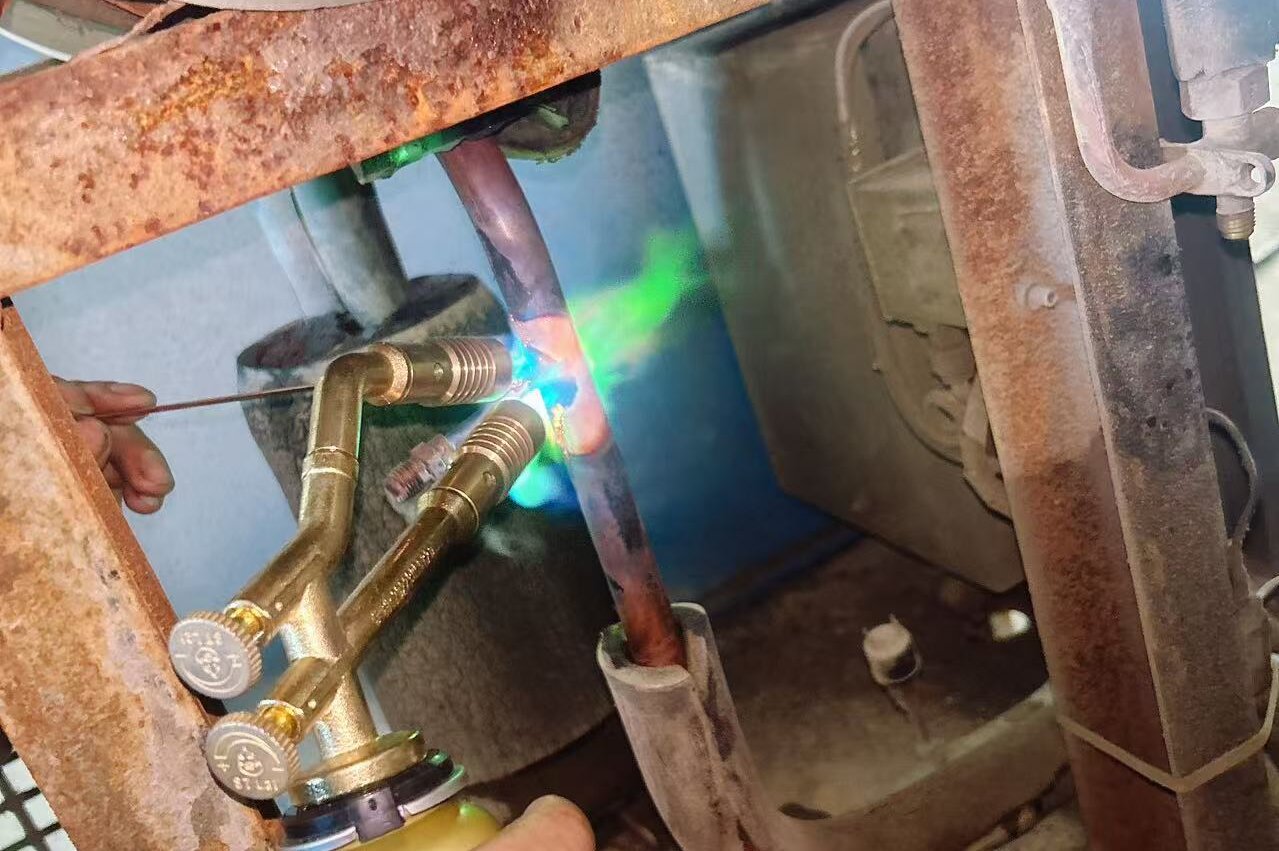
铜管钎焊是中央空调冷媒管路维修的核心工序,未焊透、铜管过烧、气孔、裂纹这四类故障,是维保现场高频踩坑点。一旦焊接出现缺陷,短期看不出问题,运行一段时间后就会出现冷媒微漏、管路承压失效,反复维修费时费钱。本篇针对钎焊四大典型故障,讲清成因、解决办法与预防措施。
中央空调冷媒铜管钎焊属于硬钎焊,依靠钎料毛细渗透实现密封连接,对加热、清洁、冷却都有严格要求。下面针对 4 大钎焊故障,给出对应的处理方案:
故障现象:钎料仅浮在接头表面,没有渗入铜管套接间隙,外观看着成型,内部没有填满。机组压力波动后极易缓慢泄漏冷媒。产生原因
管口油污、氧化皮未清理干净,钎料无法浸润金属表面;
加热温度不足,或火焰只单边加热,管件与铜管温差大;
铜管插入深度不够,套接间隙过大。
解决与预防
焊前处理:切割铜管后,用砂纸 / 刮刀清除管口内外氧化皮、油污;
保证插接深度,控制合理配合间隙;
火焰均匀来回移动,同步加热铜管与管件,待母材达到钎焊温度再送钎料;
出现未焊透缺陷,必须切除该管段重新焊接,禁止直接在原焊口表面补焊。
故障现象:铜管管壁被高温长时间烘烤,表面发黑氧化,管壁变薄、材质变脆。产生原因
焊枪火焰定点持续灼烧同一位置,局部温度过高;
加热时间过长,铜管晶粒发生变化,力学性能下降。
解决与预防
已经发生过烧的铜管,管壁强度下降,直接更换管段,不可继续使用;
焊接时火焰不停往复移动,不要长时间对准单一点位;优先加热厚壁管件,避免薄壁铜管单独承受高温;
焊接过程观察铜管颜色,一旦出现明显发黑氧化,立刻移开火焰。
故障现象:焊缝内部存在微小空洞,外部肉眼很难发现,形成持续性微漏,冷媒缓慢损耗。产生原因
管口残留油污、水分,高温下气化,在钎料凝固前形成孔洞;
管路内有气流扰动,影响钎料凝固。
解决与预防
焊前彻底脱脂除污,保持管口干燥;焊接时管内通入少量干燥氮气保护,减少氧化;
出现气孔缺陷,需要打磨清除原有焊缝,重新焊接;
焊后氮气保压检漏,排查隐藏的气孔漏点。
故障现象:焊缝或者铜管受热区域出现开裂,开机后直接发生冷媒泄漏。产生原因
焊完立刻浇水急冷,巨大温差产生应力;
钎料选型不匹配、接头装配应力过大。
解决与预防
出现裂纹,必须切掉原有接头重新焊接;
焊后自然缓慢冷却,严禁泼水强制降温;
根据铜管工况选用适配的磷铜钎料或银钎料,装配铜管时避免强行对口产生应力。
外观:焊口成型均匀光滑,无堆积、无咬边、无明显氧化;
试压:管路氮气保压,静置观察压力无下降;配合肥皂水或电子检漏仪检测,无气泡即为合格;
记录:维修完成留存检漏记录,方便后期巡检复核。
钎焊故障大多源于操作细节的疏忽。提前做好管口清洁、均匀控温、焊后自然冷却,焊后坚持保压检漏,就可以大幅降低未焊透、过烧、气孔、裂纹等缺陷,从根源减少中央空调冷媒反复泄漏问题,降低维保成本。东莞市建华冷气工程有限公司是一家专注于中央空调维修、保养、清洗、维保、安装、改造、销售等一站式服务的中央空调通风系统解决方案公司,拥有多位经验丰富的暖通工程师、助理工程师、高级制冷设备维修工及现场施工技术人员,更多详情请登入我司网站:http://www.dgjhlq168.com/,专业技术人员为你解答。
 13202686863